 Oțel
Fapte esențiale
- Galvanizarea la cald pregătește oțelul prin curățare, decapare și flux, înainte să intre în zincul topit.
- În baia de zinc, fierul din oțel reacționează cu zincul și formează un strat legat de aliaje fier-zinc.
- Pe o linie continuă, zincul în surplus este îndepărtat, iar stratul este răcit astfel încât să se solidifice pe oțel.
- Pentru sârma de oțel, EN 10244-2 specifică masa stratului, iar ASTM A641 stabilește o masă minimă de zinc pentru fiecare clasă, ambele exprimate ca zinc pe metru pătrat, în g/m².
- Galvanizarea este realizată de producătorii din Turcia de la care se aprovizionează Reinwent.
Procesul într-un paragraf
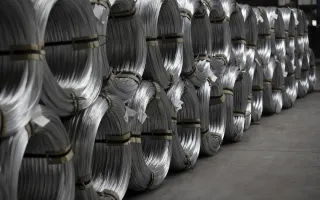
O linie de galvanizare ia sârma de oțel neacoperită și o pregătește să primească zincul. Mai întâi suprafața este curățată, apoi acidul îndepărtează scara, iar un flux acoperă oțelul curat. Sârma trece apoi printr-o baie de zinc topit, unde zincul și oțelul reacționează. La ieșire, zincul în surplus este luat, iar stratul se răcește și se fixează. Acest ghid urmează etapele așa cum le descriu referințele neutre, apoi trece la ce poate folosi un cumpărător: modul în care procesul se termină într-o cifră din comandă. Pentru definiția simplă a produsului, citiți ce este sârma galvanizată.
Unde se realizează procesul
Reinwent este o companie comercială și de aprovizionare. Procesul descris aici este realizat de producătorii din Turcia de la care ne aprovizionăm, iar linia de galvanizare rămâne în responsabilitatea lor. Activitatea companiei noastre începe când trimiteți o specificație și adunăm oferte pe baza ei. Vedeți sârma galvanizată la cald și sârma galvanizată din Turcia.
Etapele, în ordine
1. Curățarea
American Galvanizers Association afirmă că pregătirea corectă a suprafeței este esențială, deoarece zincul nu reacționează cu oțelul necurățat. Degresarea este prima etapă și îndepărtează murdăria, uleiul și reziduurile organice. Wikipedia descrie aceeași etapă ca o curățare caustică urmată de clătire. IspatGuru descrie unitatea de curățare a unei linii continue ca folosind de obicei un lichid alcalin combinat cu periere, clătire și uscare.
2. Decaparea
A doua etapă este o baie de acid. Asociația o descrie ca pe o curățare chimică ce îndepărtează scara de laminare și oxidul de fier de pe oțel, iar Wikipedia o numește decapare într-o soluție acidă, tot urmată de clătire.
3. Fluxul
Fluxul este ultima pregătire. Potrivit asociației, el îndepărtează oxizii rămași și lasă un strat protector care împiedică formarea de oxid nou înainte de galvanizare. Wikipedia adaugă că fluxul este adesea clorură dublă de zinc și amoniu, că se usucă pe oțel și că ajută zincul topit să ude suprafața și să adere.
IspatGuru descrie decaparea și fluxul pentru galvanizarea pe loturi, nu pentru linia sa continuă, deci nu afirmăm că fiecare linie pentru sârmă folosește flux în același mod.
4. Baia de zinc topit
Wikipedia afirmă că oțelul este scufundat în zincul topit și menținut acolo, iar zincul formează aliaje cu suprafața metalului de bază, creând o legătură metalurgică. Asociația descrie rezultatul ca straturi intermetalice fier-zinc, acoperite de un strat de zinc pur.
Pentru cumpărător, aceasta înseamnă că stratul este aliat cu oțelul și nu vopsit pe el și că se formează în baie, deci cât zinc ajunge pe sârmă depinde de ce se întâmplă în baie și imediat după ea.
Pe o linie continuă, IspatGuru spune că stratul topit este aplicat oțelului într-un proces continuu și numește sârma, alături de tablă și bandă, printre produsele liniilor de galvanizare.
5. Ștergerea zincului în surplus
Sârma iese din baie purtând mai mult zinc decât cere specificația. O sursă, IspatGuru, descrie pasul următor pe o linie continuă: aerul sub presiune ridicată îndepărtează zincul topit în surplus, pentru a obține o grosime a stratului controlată strâns. Nu am găsit o a doua sursă neutră pentru ștergere, deci tratați aceasta ca relatarea sursei respective despre o linie continuă, nu despre fiecare linie de sârmă.
6. Răcirea
Ultima etapă este răcirea. IspatGuru afirmă că oțelul este răcit pentru ca metalul să se solidifice pe suprafața oțelului, iar Wikipedia descrie un bazin de răcire care scade căldura și limitează reacțiile dintre noul strat și aer.
Ce nu ne spun sursele neutre
Majoritatea descrierilor publicate sunt scrise pentru oțel de construcție, piese și bandă. Sursele pe care le-am consultat numesc sârma ca pe un produs al procesului continuu, dar niciuna nu dă setările unei linii pentru sârmă. Din acest motiv nu indicăm căldura băii, timpul în baie, viteza liniei sau chimia zincului. Dacă una dintre acestea contează pentru utilizarea dumneavoastră, cereți-o în oferta comercială.
Cum stabilește procesul masa stratului
Zincul de pe sârmă nu se măsoară, în comandă, ca grosime. Pentru sârma de oțel, EN 10244-2 stabilește cerințele privind masa stratului, celelalte proprietăți și încercările straturilor de zinc și de aliaje de zinc pe sârmă de oțel. ASTM A641 acoperă sârma de oțel carbon cu acoperire de zinc, în colaci, și stabilește o masă minimă de zinc pentru fiecare clasă de acoperire. În ambele, unitatea este grame de zinc pe metru pătrat de suprafață a sârmei, scrise g/m², iar masa cerută depinde de diametru.
Asociația afirmă că durata de viață a unui strat de zinc este o funcție liniară de grosimea lui, deci mai mult zinc înseamnă o durată mai lungă în același mediu. Pentru că baia construiește stratul, iar ieșirea din baie îl ajustează, masa stratului este rezultatul procesului pe care îl puteți compara între oferte. Ghidul nostru despre clasele de zincare arată cum scrie fiecare standard clasele. Rezistența se indică separat; vedeți rezistența la tracțiune a sârmei galvanizate.
Galvanizată la cald sau electrolitică
Electrogalvanizarea leagă zincul de oțel cu ajutorul curentului electric și dă un strat mai subțire decât baia descrisă mai sus. Ghidul nostru despre galvanizată la cald vs electrolitică compară cele două, deci nu o repetăm aici. Sârma pe care o achiziționează Reinwent este galvanizată la cald.
Ce trebuie trecut într-o solicitare de ofertă
Specificația este modul în care îi spuneți producătorului ce să facă. O solicitare este completă dacă include:
- Procesul: galvanizată la cald, cu electrolitică menționată doar dacă o doriți.
- Diametrul în milimetri. Convertiți mai întâi orice număr de calibru cu ajutorul tabelului de calibre pentru sârmă.
- Masa stratului în g/m², sau clasa, și standardul din care face parte: EN 10244-2, ASTM A641 sau cel folosit pe piața dumneavoastră.
- Starea sau intervalul de tracțiune, scris separat de strat.
- Cantitatea, forma colacului și destinația.
Fiecare dintre aceste câmpuri este explicat în prezentarea noastră a tipurilor de sârmă galvanizată.
Reinwent și sârma galvanizată
Reinwent furnizează sârmă galvanizată la cald, cu diametre între 0,8 și 8 mm, cu o masă a stratului între 50 și 300 g/m², conform EN 10244-2 și ASTM A641. Pentru fiecare comandă adunăm oferte de la producătorii din Turcia și le punem pe aceeași bază.
În decurs de 12 ore vă ajunge oferta comercială, iar pe parcursul întregului proces rămânem în legătură cu dumneavoastră. Când specificația este gata, solicitați o ofertă comercială.