 Staal
Belangrijkste feiten
- Thermisch verzinken bereidt het staal voor door reinigen, beitsen en vloeimiddel voordat het in gesmolten zink gaat.
- In het zinkbad reageert het ijzer in het staal met het zink en vormt het een gehechte laag van zink-ijzerlegeringen.
- Op een continulijn wordt overtollig zink verwijderd en wordt de laag afgekoeld, zodat ze op het staal stolt.
- Voor staaldraad legt EN 10244-2 de zinkmassa vast en stelt ASTM A641 voor elke klasse een minimale zinkmassa, beide als zink per vierkante meter in g/m².
- Het verzinken wordt uitgevoerd door de fabrikanten in Turkije bij wie Reinwent inkoopt.
Het proces in één alinea
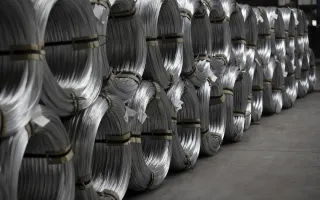
Een verzinklijn neemt blank staaldraad en maakt het ontvankelijk voor zink. Eerst wordt het oppervlak gereinigd, dan verwijdert zuur de walshuid, en daarna krijgt het schone staal een vloeimiddel. Het draad gaat vervolgens door een bad van gesmolten zink, waar zink en staal met elkaar reageren. Bij het verlaten van het bad wordt overtollig zink weggenomen, en de laag koelt af en stolt. Deze gids volgt die stappen zoals neutrale naslagwerken ze beschrijven en gaat dan in op wat een koper kan gebruiken: hoe het proces uitmondt in een getal op de bestelling. Voor de eenvoudige definitie van het product leest u wat verzinkt draad is.
Waar het proces wordt uitgevoerd
Reinwent is een handels- en inkoopbedrijf. Reinwent verzinkt zelf geen draad en bedient of controleert geen verzinklijn. Het hier beschreven proces wordt uitgevoerd door fabrikanten in Turkije bij wie wij inkopen. Ons aandeel begint wanneer u een specificatie stuurt en wij daarop offertes verzamelen. Zie thermisch verzinkt draad en verzinkt draad uit Turkije.
De stappen, op volgorde
1. Reinigen
De American Galvanizers Association stelt dat een goede voorbehandeling van het oppervlak cruciaal is, omdat zink niet reageert met onrein staal. Ontvetten is de eerste fase en verwijdert vuil, olie en organische resten. Wikipedia beschrijft dezelfde fase als een reiniging met loog, gevolgd door spoelen. IspatGuru beschrijft de reinigingseenheid van een continulijn als een eenheid die meestal een alkalische vloeistof gebruikt, gecombineerd met borstelen, spoelen en drogen.
2. Beitsen
De tweede fase is een zuurbad. De vereniging beschrijft haar als chemische reiniging die walshuid en ijzeroxide van het staal verwijdert, en Wikipedia noemt het beitsen in een zure oplossing, opnieuw gevolgd door spoelen.
3. Vloeimiddel aanbrengen
Het vloeimiddel is het laatste onderdeel van de voorbehandeling. Volgens de vereniging verwijdert het resterende oxiden en laat het een beschermende laag achter die voorkomt dat er nieuw oxide ontstaat vóór het verzinken. Wikipedia voegt toe dat het vloeimiddel vaak zinkammoniumchloride is, dat het op het staal opdroogt en dat het helpt het gesmolten zink te bevochtigen en te laten hechten.
IspatGuru beschrijft beitsen en vloeimiddel voor stukverzinken, niet voor de eigen continulijn, dus we stellen niet dat elke draadlijn op dezelfde manier een vloeimiddel gebruikt.
4. Het bad met gesmolten zink
Wikipedia stelt dat het staal in het gesmolten zink wordt gedompeld en daar wordt vastgehouden, en dat het zink met het oppervlak van het basismetaal een legering vormt die een metallurgische verbinding geeft. De vereniging beschrijft het resultaat als intermetallische zink-ijzerlagen met bovenop een laag zuiver zink.
Voor een koper betekent dit dat de laag met het staal is gelegeerd en niet is opgeverfd, en dat ze in het bad wordt opgebouwd, dus hoeveel zink er op het draad komt, hangt af van wat er in en vlak na het bad gebeurt.
Op een continulijn zegt IspatGuru dat de gesmolten laag in een continu proces op het staal wordt aangebracht, en noemt het draad naast plaat en band onder de producten van verzinklijnen.
5. Overtollig zink afstrijken
Het draad komt uit het bad met meer zink dan de specificatie nodig heeft. Een bron, IspatGuru, beschrijft de volgende stap op een continulijn: lucht onder hoge druk verwijdert al het overtollige gesmolten zink om een nauwkeurig geregelde dikte van de laag te krijgen. Een tweede neutrale bron over afstrijken vonden we niet, dus beschouw het als het verslag van die bron over een continulijn, niet over elke draadproducent.
6. Afkoelen
De laatste stap is afkoelen. IspatGuru zegt dat het staal wordt afgekoeld zodat het metaal op het staaloppervlak kan stollen, en Wikipedia beschrijft een afschrikbak die het staal snel laat afkoelen en de reacties tussen de nieuwe laag en de lucht beperkt.
Wat de neutrale bronnen ons niet vertellen
De meeste gepubliceerde beschrijvingen zijn geschreven voor constructiestaal, onderdelen en band. De bronnen die wij ophaalden, noemen draad als een van de producten van het continue proces, en geen enkele geeft de instellingen van een draadlijn. Daarom noemen we geen badinstelling, verblijftijd in het bad, lijnsnelheid of zinksamenstelling. Is een van die gegevens van belang voor uw toepassing, vraag er dan in de offerte naar.
Hoe het proces de zinkmassa bepaalt
Het zink op een draad wordt op de bestelling niet als dikte opgegeven. Voor staaldraad beschrijft EN 10244-2 de eisen aan zinkmassa, andere eigenschappen en beproeving van zink- en zinklegeringslagen op staaldraad. ASTM A641 behandelt met zink beklede koolstofstaaldraad op rollen en stelt voor elke klasse voor de zinklaag een minimale zinkmassa. In beide is de eenheid gram zink per vierkante meter draadoppervlak, geschreven als g/m², en de vereiste massa hangt af van de diameter.
De vereniging stelt dat de levensduur van een zinklaag een lineaire functie is van de dikte ervan, dus meer zink geeft in dezelfde omgeving een langere levensduur. Omdat het bad de laag opbouwt en de uitgang van het bad haar bijwerkt, is de zinkmassa de uitkomst van het proces die u tussen offertes kunt vergelijken. Onze gids over klassen voor de zinklaag toont hoe elke norm de klassen schrijft. De sterkte wordt apart genoemd; zie de treksterkte van verzinkt draad.
Thermisch of elektrolytisch verzinkt
Elektrolytisch verzinken hecht zink met elektrische stroom aan het staal en geeft een dunnere laag dan het hierboven beschreven bad. Onze gids over thermisch of elektrolytisch verzinkt draad vergelijkt de twee, dus we herhalen dat hier niet. Het draad dat Reinwent inkoopt, is thermisch verzinkt.
Wat u in een offerteaanvraag noemt
De specificatie is hoe u de fabrikant vertelt wat hij moet draaien. Een aanvraag is compleet als ze het volgende geeft:
- Proces: thermisch verzinkt, met elektrolytisch verzinkt alleen genoemd als u dat wilt.
- Diameter in millimeters. Reken eerst elk draaddiktenummer om met de draaddikte-tabel.
- Zinkmassa in g/m², of de klasse, en de norm waartoe die behoort: EN 10244-2, ASTM A641 of de norm die uw markt gebruikt.
- Hardheidsklasse of treksterktebereik, apart van de zinklaag opgeschreven.
- Hoeveelheid, vorm van de rol en bestemming.
Elk van deze gegevens wordt toegelicht in ons overzicht van soorten verzinkt draad.
Reinwent en verzinkt draad
Reinwent levert thermisch verzinkt draad in diameters van 0,8 tot 8 mm, met een zinkmassa van 50 tot 300 g/m², volgens EN 10244-2 en ASTM A641. Voor elke bestelling verzamelen we offertes van fabrikanten in Turkije en zetten we ze op één basis naast elkaar.
U ontvangt de offerte binnen 12 uur, en we houden tijdens het hele traject contact. Is uw specificatie klaar, dan kunt u een offerte aanvragen.