 Acier
Points clés
- Le fleurage (spangle) est le dessin cristallin du zinc en surface. Le fleurage normal est grand et bien dessiné, le fleurage minimisé est plus petit, et la surface sans fleurage est un alliage zinc-fer uniforme.
- Dans EN 10346, la désignation de commande porte l’aspect du revêtement (N ou M), la qualité de surface (A, B ou C) et le traitement de surface (C, O, CO, P, PO ou S).
- Le skin-pass (laminage d’écrouissage léger) aplanit les irrégularités de surface de la bande galvanisée, comme les crasses et les joints de grains.
- Passivation et huilage ne protègent que temporairement pendant le transport et le stockage, et la protection de l’huile dépend de la durée de stockage.
- La rouille blanche (tache de stockage humide) vient d’un stockage mouillé ou humide : une bobine sèche compte donc plus que tout traitement de surface.
Qu’est-ce que le fleurage, et quels en sont les types ?
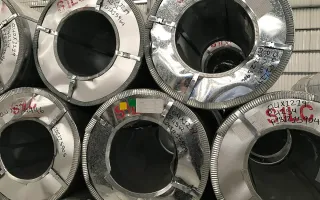
Le fleurage (spangle) est le dessin cristallin visible sur l’acier galvanisé à chaud. Il se forme quand le zinc se solidifie sur la bande à la sortie du bain, et chaque facette visible est un grain de zinc. La bobine galvanisée à grand fleurage brillant est l’aspect que l’on imagine le plus volontiers, mais le dessin peut être maîtrisé, et la finition se choisit pour l’aspect et pour ce qui arrive ensuite à la bobine.
IspatGuru décrit les moyens d’action. La vitesse de refroidissement fixe la taille des grains : un refroidissement rapide donne un petit fleurage. De petits ajouts au zinc, comme le plomb et l’antimoine, produisent des effets de fleurage bien dessinés, et un fleurage plat, sans relief (fleurage supprimé), peut s’obtenir avec de petits ajouts d’antimoine. Pulvériser sur le zinc fondu de la poussière, de la vapeur, de l’air ou de l’eau avant sa solidification donne des grains plus petits : c’est ainsi que se fait le fleurage minimisé. Un traitement thermique après revêtement convertit le zinc libre en alliage zinc-fer, ce qui donne une surface sans fleurage adaptée à la peinture.
| Type | Comment il est obtenu | Aspect | Convient à |
|---|---|---|---|
| Fleurage normal | Solidification normale du zinc, taille des grains fixée par le refroidissement | Grands cristaux bien dessinés | Usages où l'aspect n'est pas spécifié |
| Fleurage minimisé | Zinc fondu traité avant sa solidification pour donner des grains plus petits | Petits grains, moins de contraste | Pièces à peindre ou exigeant un aspect régulier |
| Sans fleurage | Traitement thermique après revêtement qui transforme le zinc en alliage zinc-fer | Uniforme, mat, sans cristaux visibles | Peinture, parfois sans prétraitement |
L’absence de fleurage a une limite : IspatGuru note que l’alliage zinc-fer est fragile et peut se pulvériser en cas de pliage sévère. La même source dit que des grains plus fins se voient moins à travers la peinture. Ni la norme ni les sources consultées ne tiennent le fleurage pour une mesure de protection contre la corrosion, qui dépend de la masse de revêtement. Pour la façon dont la masse de revêtement est indiquée, voyez le guide bobine galvanisée ou Aluzinc.
Que signifient les lettres de surface d’EN 10346 ?
EN 10346 couvre les produits plats en acier revêtus à chaud en continu pour formage à froid. Dans sa liste des informations que l’acheteur fournit, la désignation se termine, après la masse de revêtement, par trois éléments de surface : une lettre pour l’aspect du revêtement, une lettre pour la qualité de surface et une lettre pour le traitement de surface. L’exemple de commande de la norme se lit DX53D+Z100 suivi de M, B et O, ce qu’elle décrit comme fleurage minimisé, qualité de surface B et huilé. L’aperçu de la norme dont nous disposons montre les lettres et leur emplacement, et le texte complet des articles est payant : ce guide ne reprend donc pas les définitions des classes. Demandez au fabricant d’écrire ce que chaque lettre livre.
| Élément | Lettres | Ce qu'il règle |
|---|---|---|
| Aspect du revêtement | N, M | Fleurage des produits revêtus de zinc (M est le fleurage minimisé). Un fleurage prononcé est une option de commande. |
| Qualité de surface | A, B, C | Classe d'aspect de surface. La qualité A sans skin-pass est une option de commande. |
| Traitement de surface | C, O, CO, P, PO, S | Passivation chimique, huilage, les deux, phosphatation, phosphatation avec huile, ou scellement |
La norme range aussi parmi les options le choix de l’huile de protection et du type de revêtement de scellement : on peut donc les spécifier quand le choix par défaut ne convient pas à votre process. La qualité de surface et les lettres de traitement sont la part de la commande que le fabricant ne peut pas deviner : indiquez-les à chaque fois.
Que font le skin-pass, la passivation et l’huilage ?
Skin-pass. Le skin-pass, ou laminage d’écrouissage léger, est un laminage à froid très léger de la bande. IspatGuru dit que la tôle galvanisée peut être écrouie légèrement pour aplanir les irrégularités de surface comme les crasses et les joints de grains. La norme le traite comme faisant partie de la qualité de surface normale, puisque l’omettre pour la qualité A figure parmi les options de commande. Pour la même opération sur bande non revêtue, voyez le guide bobine laminée à chaud ou à froid.
Passivation chimique. Un film de passivation est un traitement mince appliqué sur le zinc frais. IspatGuru décrit la passivation au chromate comme une finition simple, dont le principal avantage est la résistance aux taches quand la tôle galvanisée est stockée en milieu mouillé ou humide, et dit que le film peut paraître verdâtre ou jaune verdâtre. La bobine ainsi traitée n’est pas faite pour être peinte : IspatGuru indique que la tôle de zinc destinée à la peinture ne doit pas être traitée au chromate sur l’unité de revêtement.
Huilage. L’huile est appliquée sur la surface de la bobine pour la protéger pendant le transport. La norme est prudente sur tous ces films. Toute protection de surface ne donne qu’une résistance temporaire à la corrosion pendant le transport et le stockage, des changements de couleur peuvent survenir, et la protection par l’huile dépend de la durée de stockage, car le film d’huile devient irrégulier et des zones nues peuvent apparaître. Des huiles différentes peuvent se comporter différemment.
Phosphatation et scellement. La norme range la phosphatation (P), la phosphatation avec huile (PO) et le scellement (S) parmi les autres traitements. IspatGuru ajoute que le traitement au phosphate peut améliorer l’adhérence de la peinture. Le type de revêtement de scellement est une option de commande : nommez-le si vous en avez besoin.
Comment éviter la rouille blanche et les problèmes de stockage ?
La rouille blanche, ou tache de stockage humide, est un dépôt blanc volumineux qui se forme fréquemment sur les surfaces de zinc stockées en milieu mouillé ou humide. IspatGuru dit qu’il faut éviter les housses plastiques étanches à l’air, et que les films appliqués par le fabricant aident à écarter la tache. Un entrepôt sec, une charge couverte et un emploi rapide sont la vraie protection. EN 10346 ajoute deux points de stockage : la surface du revêtement peut foncer par oxydation, et l’aptitude au formage peut baisser avec le vieillissement, de sorte que l’utilisateur doit transformer la bobine dès que possible après réception. Ce sont des évolutions normales qu’il faut prévoir, non des défauts en soi. Pour l’expédition, l’arrimage et les risques climatiques en conteneur, lisez le guide emballage et chargement des bobines en conteneur.
Comment l’état de surface influe-t-il sur la peinture ?
L’acier galvanisé à chaud peut être peint, mais il demande une préparation. IspatGuru dit que sur l’acier galvanisé à chaud il faut des primaires spéciaux inhibiteurs de corrosion, car la surface lisse n’offre aucune accroche mécanique et l’humidité peut affaiblir l’adhérence, et que le traitement au phosphate peut améliorer l’adhérence. Une surface à fleurage minimisé ou sans fleurage donne un support plus régulier. Les produits EN 10346 peuvent servir de support aux produits à revêtement organique d’EN 10169, ce qui est la voie vers la bobine d’acier prélaquée ; le système lui-même est traité dans le guide peintures et couleurs RAL de la bobine prélaquée. Si la bobine est destinée à votre propre peinture ou à votre prélaquage, dites-le dans la demande, car cela décide de la lettre de traitement.
Comment spécifier la surface d’une bobine galvanisée ?
Suivez cet ordre d’information, qui reprend la liste de la norme et correspond à la façon dont un fabricant lit une demande :
- La nuance d’acier et le revêtement, comme DX51D+Z275 (voir le guide des normes de bobines d’acier pour la désignation).
- Le fleurage : normal, minimisé ou absent.
- La lettre de qualité de surface, et si le skin-pass est voulu.
- Le traitement de surface : passivé, huilé, les deux, phosphaté ou aucun, et l’huile si elle compte.
- L’épaisseur et la largeur en millimètres, bobine pleine largeur ou refendue, la quantité, la destination et l’usage final.
Pour une bobine destinée à un usage de type Aluzinc ou qui demande une finition aluminium-zinc, comparez avec la bobine Aluzinc. Reinwent est une société de négoce et d’approvisionnement, et la bobine provient de fabricants en Turquie ; toute la gamme est sur la page bobine d’acier. Envoyez les exigences de surface avec votre demande de devis.
Autres guides sur la bobine : épaisseur et largeur de bobine ; nuances de bobine d’acier ; bobine laminée à froid : recuit et surface.