 Acier
Points clés
- Le tréfilage tire le métal dans une filière dont l’orifice est plus petit : le fil devient plus fin et plus long.
- Le fil demande généralement plus d’un passage, dans des filières successivement plus petites.
- Le travail à froid augmente dureté et résistance à la traction et réduit la ductilité ; le recuit inverse cet effet.
- Le zinc est appliqué après le tréfilage : un fil galvanisé a donc franchi toutes les étapes d’un fil non revêtu.
- Reinwent ne tréfile pas de fil : ce sont les usines de Turquie auprès desquelles nous nous approvisionnons qui le font.
En bref
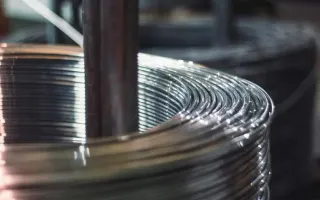
Le fil d’acier part d’une bobine de fil machine laminé à chaud et finit en bobine de fil de diamètre fixe. Entre les deux, l’usine retire la calamine, amincit la pointe du fil machine, le tire dans une rangée de filières, puis décide, selon le produit visé, de l’adoucir, de le revêtir ou de le laisser tel que tréfilé. L’acheteur ne voit jamais ces étapes, mais chaque ligne d’une spécification remonte à l’une d’elles. Reinwent est une société de négoce et d’approvisionnement : le tréfilage est assuré par des fabricants en Turquie, que nous ne conduisons ni ne contrôlons.
Pas à pas : du fil machine au fil fini
L’ordre suit les références : c’est le parcours général, pas celui d’une usine.
- Partir du fil machine. Wikipédia dit que le tréfilage commercial commence en général par une bobine de fil machine laminé à chaud, produit différent du fil ; voyez fil machine ou fil d’acier.
- Nettoyer la surface. Le laminage à chaud laisse de la calamine, que le tréfilage exige disparue. IspatGuru cite le grenaillage aux abrasifs d’acier comme méthode usuelle, avec le décapage à l’acide en variante.
- Épointer l’extrémité. On amincit l’extrémité de tête pour qu’elle passe dans la première filière et soit saisie de l’autre côté.
- Lubrifier. La lubrification protège les filières et la surface du fil. Les références décrivent le tréfilage humide, le tréfilage à sec et un film de métal tendre, lubrifiant solide.
- Tirer dans les filières. Chaque filière a un orifice plus petit que la précédente. Le volume ne change pas : le diamètre baisse, la longueur augmente. IspatGuru dit que le fil d’acier utilise des filières en carbure de tungstène.
- Recuire si nécessaire. Le recuit intermédiaire contrecarre le durcissement causé par le tréfilage, pour que le fil puisse être tréfilé plus loin. Un recuit final au diamètre fini rend le fil souple.
- Finir. IspatGuru cite après le tréfilage le contrôle, la protection contre la corrosion, l’emballage et l’expédition. Un revêtement de zinc s’y place pour un produit galvanisé.
Ce que chaque étape signifie pour votre spécification
Chaque étape marque un champ de la spécification. Le tableau les associe.
| Étape | Ce qui se passe | Champ concerné |
|---|---|---|
| Nettoyage | La calamine est retirée du fil machine | État de surface du fil fini |
| Lubrification | Protège les filières, façonne la finition de surface | Surface : précisez si elle doit être propre ou peut porter un film |
| Passes dans les filières | Le diamètre baisse, la longueur augmente, l'acier durcit | Diamètre en millimètres et plage de résistance |
| Recuit final | Rend la ductilité au diamètre fini | État : tréfilé dur ou recuit |
| Revêtement | Le zinc est appliqué après le tréfilage | Poids de revêtement en g/m² et sa norme |
Vous spécifiez des résultats, pas des étapes. Une usine a besoin de la dimension finie, de l’état et de la plage de résistance, pas de votre programme de filières.
Pourquoi le tréfilage rend le fil plus résistant
Chaque passe déforme l’acier de façon plastique. Wikipédia dit que le travail à froid augmente la dureté, la limite d’élasticité et la résistance à la traction, et que la ductilité d’un matériau écroui diminue ; IspatGuru, que le tréfilage renforce l’acier. Plus la réduction depuis le dernier recuit est grande, plus le fil est dur.
C’est pourquoi le recuit se place au milieu du procédé. Wikipédia décrit le recuit de procédé comme un retour d’une partie de la ductilité à un produit travaillé à froid, pour le travailler davantage sans le rompre. L’état est traité dans fil tréfilé dur ou fil recuit.
Où nos quatre produits quittent la ligne
Les quatre produits diffèrent par leur dernière étape.
- Fil tréfilé à froid. Il s’arrête après la dernière passe, non revêtu. Notre fil tréfilé à froid est proposé de 0,8 à 6 mm, avec une résistance à la traction de 500 à 1000 N/mm², selon EN 10218-2. Pourquoi cette finition est dite brillante : qu’est-ce que le fil brillant ; le tréfilage lui-même : qu’est-ce que le fil tréfilé à froid.
- Fil recuit noir. Il reçoit un recuit final après le tréfilage. Notre fil recuit noir est proposé de 0,8 à 8 mm, avec une résistance à la traction de 300 à 450 N/mm², selon EN 10218-2. Le traitement thermique est expliqué dans « qu’est-ce que le fil recuit ».
- Fil galvanisé. Il reçoit un revêtement de zinc après le tréfilage. Notre fil galvanisé est proposé de 0,8 à 8 mm, avec un poids de revêtement de 50 à 300 g/m², selon EN 10244-2 et ASTM A641. Pour l’étape de revêtement, lisez le procédé de galvanisation à chaud du fil.
- Fil à ressort. C’est du fil à haute teneur en carbone formé en ressorts hélicoïdaux et autres pièces ; notre fil d’acier à ressort est proposé de 1,3 à 4 mm. Aucune source consultée ne décrit de parcours distinct pour le fil à ressort : nous n’en décrivons aucun. Plage de résistance et norme se conviennent par commande et sont confirmées dans le devis.
Ce que les sources ne donnent pas
Les références citent des réductions par passe, des angles de filière et des vitesses de machine, que nous laissons de côté : elles décrivent le tréfilage en général, pour de nombreux métaux, et ce sont des réglages d’usine, pas des conditions d’une commande de fil d’acier. Wikipédia dit que l’effet de renforcement peut être substantiel mais ne donne aucun chiffre pour le fil d’acier : les seules valeurs de résistance ici sont donc les plages de nos pages produit.
Que préciser quand vous nous écrivez
Spécifiez ce que le procédé livre.
- Diamètre en millimètres. Le tableau des jauges convertit un numéro de jauge. EN 10218-2 couvre les tolérances de diamètre du fil rond, d’après BSI et iTeh.
- État et plage de résistance. Tréfilé dur, recuit ou revêtu, avec la plage en N/mm² quand la résistance compte.
- Surface. Brillante et non revêtue, ou revêtue de zinc. Si le fil doit arriver sans film, dites-le.
- Revêtement, pour le galvanisé. Poids de revêtement en g/m² et norme.
- Poids de bobine, quantité et port. Le guide du chargement des conteneurs explique l’expédition des bobines.
Des offres qui laissent un point ouvert ne se comparent pas. « Comment s’établit l’offre pour le fil d’acier » montre la construction d’une commande, du fil machine à la bobine.
Du fil de fabricants en Turquie
Reinwent est une société de négoce et d’approvisionnement, pas un fabricant. Nous ne tréfilons pas de fil et ne conduisons ni ne contrôlons le procédé décrit ci-dessus. Notre rôle : demander des offres à des fabricants en Turquie (Türkiye) pour le fil d’acier voulu, puis les ramener sur une même base afin que vous puissiez les comparer.
Un devis vous parvient sous 12 heures au plus tard, et nous restons en contact jusqu’à la livraison. Certains produits sont disponibles en stock. Envoyez diamètre, état et destination, puis demandez un devis ou écrivez à contact@reinwent.com.