 Stal
Najważniejsze informacje
- Ciągnienie przeciąga metal przez ciągadło o mniejszym otworze, więc drut staje się cieńszy i dłuższy.
- Drut zwykle wymaga więcej niż jednego przeciągnięcia, przez coraz mniejsze ciągadła.
- Praca na zimno zwiększa twardość i wytrzymałość na rozciąganie, a zmniejsza ciągliwość, a wyżarzanie odwraca ten skutek.
- Cynk nakłada się po ciągnieniu, więc drut ocynkowany przeszedł wszystkie etapy drutu bez powłoki.
- Reinwent nie ciągnie drutu: robią to zakłady w Turcji, od których kupujemy.
Krótka odpowiedź
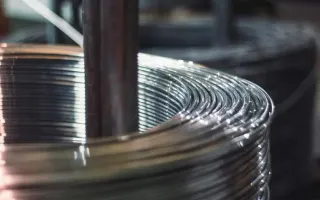
Drut stalowy zaczyna jako zwój walcówki walcowanej na gorąco, a kończy jako zwój drutu o stałej średnicy. Pomiędzy tym zakład usuwa zgorzelinę, zwęża koniec walcówki, przeciąga ją przez rząd ciągadeł, a potem decyduje, zależnie od wyrobu, który ma powstać, czy ją zmiękczyć, pokryć powłoką, czy zostawić po ciągnieniu. Kupujący nigdy nie widzi tych etapów, ale każda linia specyfikacji wiąże się z którymś z nich. Reinwent jest firmą handlową i zaopatrzeniową: drut ciągną producenci w Turcji, a Reinwent nie prowadzi tego procesu ani nim nie kieruje.
Etap po etapie: od walcówki do gotowego drutu
Kolejność wynika ze źródeł i jest ogólnym przebiegiem, a nie opisem jednego zakładu.
- Początek od walcówki. Wikipedia mówi, że ciągnienie drutu w skali przemysłowej zwykle zaczyna się od zwoju walcówki walcowanej na gorąco. Walcówka to inny wyrób niż drut; zob. walcówka a drut.
- Czyszczenie powierzchni. Walcowanie na gorąco zostawia zgorzelinę, a ciągnienie wymaga jej usunięcia. IspatGuru jako zwykłą metodę podaje czyszczenie strumieniowe ścierniwem stalowym, a jako alternatywę trawienie kwasem.
- Zwężanie końca. Przedni koniec zwęża się tak, by pasował do pierwszego ciągadła i można go było chwycić z drugiej strony.
- Smarowanie. Smarowanie chroni ciągadła i powierzchnię drutu. Źródła opisują ciągnienie na mokro, ciągnienie na sucho i miękką warstwę metalową działającą jak smar stały.
- Ciągnienie przez ciągadła. Każde ciągadło ma mniejszy otwór niż poprzednie. Objętość się nie zmienia, więc gdy średnica maleje, długość rośnie. IspatGuru mówi, że do drutu stalowego stosuje się ciągadła z węglika wolframu.
- Wyżarzanie w razie potrzeby. Wyżarzanie pośrednie przeciwdziała umocnieniu, które powoduje ciągnienie, aby drut dało się ciągnąć dalej. Wyżarzanie końcowe na gotowym wymiarze czyni drut miękkim.
- Wykończenie. IspatGuru wymienia po ciągnieniu kontrolę, ochronę przed korozją, pakowanie i wysyłkę. Powłoka cynkowa należy w tym miejscu, gdy wyrób jest ocynkowany.
Co każdy etap oznacza dla specyfikacji
Każdy etap zostawia ślad w którymś polu specyfikacji. Tabela je zestawia.
| Etap | Co się dzieje | Pole, na które wpływa |
|---|---|---|
| Czyszczenie | Z walcówki usuwa się zgorzelinę | Stan powierzchni gotowego drutu |
| Smarowanie | Chroni ciągadła, kształtuje wykończenie powierzchni | Powierzchnia: należy napisać, czy ma być czysta, czy może mieć warstwę |
| Przeciągnięcia przez ciągadła | Średnica maleje, długość rośnie, stal się utwardza | Średnica w milimetrach i zakres wytrzymałości |
| Wyżarzanie końcowe | Przywraca ciągliwość na gotowym wymiarze | Stan: ciągniony na twardo lub wyżarzony |
| Powlekanie | Cynk nakłada się po ciągnieniu | Masa powłoki w g/m² i jej norma |
Określa się wyniki, a nie etapy procesu. Zakład potrzebuje wymiaru końcowego, stanu i zakresu wytrzymałości, a nie harmonogramu ciągadeł zamawiającego.
Dlaczego ciągnienie zwiększa wytrzymałość drutu
Każde przeciągnięcie odkształca stal plastycznie. Wikipedia mówi, że praca na zimno zwiększa twardość, granicę plastyczności i wytrzymałość na rozciąganie oraz że ciągliwość materiału umocnionego przez zgniot maleje. IspatGuru mówi, że ciągnienie wzmacnia stal. Im większe zmniejszenie przekroju od ostatniego wyżarzania, tym twardszy drut.
Dlatego wyżarzanie leży w środku procesu. Wikipedia opisuje wyżarzanie pośrednie jako przywracanie części ciągliwości obrabianego na zimno wyrobu, aby można go było obrabiać dalej bez pękania. Sam stan opisuje poradnik drut twardy czy wyżarzany.
Gdzie nasze cztery produkty schodzą z linii
Cztery produkty różnią się ostatnim etapem, przez który przeszły.
- Drut ciągniony na zimno. Kończy się po ostatnim przeciągnięciu i pozostaje bez powłoki. Reinwent dostarcza drut ciągniony na zimno od 0,8 do 6 mm, o wytrzymałości na rozciąganie od 500 do 1000 N/mm², zgodnie z EN 10218-2. Dlaczego to wykończenie nazywa się jasnym, wyjaśnia poradnik co to jest drut jasny, a samo ciągnienie – poradnik co to jest drut ciągniony na zimno.
- Drut czarny wyżarzany. Po ciągnieniu przechodzi wyżarzanie końcowe. Reinwent dostarcza drut czarny wyżarzany od 0,8 do 8 mm, o wytrzymałości na rozciąganie od 300 do 450 N/mm², zgodnie z EN 10218-2. Obróbkę cieplną objaśnia poradnik co to jest drut wyżarzany.
- Drut ocynkowany. Po ciągnieniu otrzymuje powłokę cynkową. Reinwent dostarcza drut ocynkowany od 0,8 do 8 mm, o masie powłoki od 50 do 300 g/m², zgodnie z EN 10244-2 i ASTM A641. Etap powlekania opisuje poradnik o cynkowaniu ogniowym drutu.
- Drut sprężynowy. To drut wysokowęglowy formowany w sprężyny śrubowe i inne części, a Reinwent dostarcza drut sprężynowy od 1,3 do 4 mm. Żadne przeczytane źródło nie opisuje osobnego przebiegu dla drutu sprężynowego, więc żadnego nie opisujemy. Zakres wytrzymałości i normę ustala się przy każdym zamówieniu i potwierdza w ofercie.
Czego źródła nie podają
Źródła podają zmniejszenia przekroju na jedno przeciągnięcie, kąty ciągadeł i prędkości maszyn, a my je pomijamy. Opisują ciągnienie ogólnie, dla wielu metali, i są to nastawy robocze zakładu, a nie warunki zamówienia drutu stalowego. Wikipedia mówi, że efekt wzmacniający może być znaczny, ale nie podaje żadnej liczby dla drutu stalowego, więc jedyne wartości wytrzymałości podane tutaj to zakresy ze stron produktów Reinwent.
Co podać w zapytaniu
Określa się to, co daje proces.
- Średnica w milimetrach. Numer drutu przelicza tabela numerów drutu. EN 10218-2 obejmuje tolerancje średnicy okrągłego drutu, według wpisów BSI i iTeh.
- Stan i zakres wytrzymałości. Ciągniony na twardo, wyżarzony lub z powłoką, z zakresem w N/mm², gdy wytrzymałość ma znaczenie.
- Powierzchnia. Jasna, niepowlekana, albo pokryta cynkiem. Jeśli drut ma dotrzeć bez żadnej warstwy, należy to napisać.
- Powłoka, dla drutu ocynkowanego. Masa powłoki w g/m² i jej norma.
- Masa zwoju, ilość i port. Poradnik o załadunku kręgów drutu do kontenera wyjaśnia, jak wysyła się zwoje.
Oferty, które pozostawiają jedno z pól otwarte, nie dają się porównać. Poradnik o tym, jak powstaje oferta na drut stalowy, pokazuje, jak zamówienie składa się od walcówki do zwoju.
Drut od producentów w Turcji
Reinwent jest firmą handlową i zaopatrzeniową, a nie producentem. Reinwent nie ciągnie drutu i nie prowadzi ani nie nadzoruje opisanego powyżej procesu. Kupujemy drut stalowy od producentów w Turcji, zbieramy ich oferty i zestawiamy je na jednej podstawie, aby porównywać rzeczy porównywalne. Zob. strony o drucie ciągnionym na zimno z Turcji, o drucie czarnym wyżarzanym z Turcji, o drucie ocynkowanym z Turcji i o drucie sprężynowym z Turcji.
Oferta dociera do Państwa najpóźniej w ciągu 12 godzin, a my pozostajemy w kontakcie aż do dostawy. Niektóre produkty są dostępne z magazynu. Po podaniu średnicy, stanu i miejsca przeznaczenia wystarczy przejść do strony Zapytaj o ofertę albo napisać na adres contact@reinwent.com.