 Stahl
Wichtigste Fakten
- Das Kaltwalzen verfestigt das Band. Das Glühen stellt die Duktilität wieder her, und das Dressieren legt Ebenheit und Oberfläche fest.
- Vollhartes Coil ist nicht geglüht: fest und hart, nicht zum Umformen gedacht. Geglühtes Coil ist der Umformzustand.
- EN 10130 (DC01 bis DC07) legt Oberflächenart A oder B und Oberflächenausführung b, g, m oder r fest, normalerweise dressiert und geölt.
- Das Dressieren mindert Fließfiguren, doch lange Lagerung kann die Umformbarkeit beeinflussen, besonders bei DC01.
- Hier beschafft: 0,20 bis 3,00 mm dick, 600 bis 1600 mm breit.
Warum braucht Kaltband ein Glühen?
Das Kaltwalzen walzt gebeiztes Warmband auf eine dünnere Dicke mit besserer Oberfläche ab, doch der Stahl wird unterhalb seiner Rekristallisationsschwelle gewalzt und verfestigt sich daher mit der Abnahme. Die Walzspannung baut sich im Gefüge auf, und das Band verliert an Duktilität. IspatGuru sagt es deutlich: Der Stahl muss geglüht werden, um ihn weich und besser umformbar zu machen. Das Glühen baut die Spannung ab und stellt die Duktilität wieder her. Wikipedia beschreibt denselben Vorgang in drei Stufen: Erholung, bei der Versetzungen und innere Spannungen abgebaut werden, Rekristallisation, bei der sich neue spannungsfreie Körner bilden, und Kornwachstum. Ziel in der Coil-Herstellung sind die ersten beiden, ein weiches, gleichmäßiges, umformbares Gefüge. Dieser Ratgeber nennt keine Glühwerte, denn sie gehören zum Verfahren des Werks und zur Stahlsorte.
Wie das Coil durch den Ofen läuft, unterscheidet sich von Werk zu Werk. Die gesichteten Quellen erwähnen eine Stufe des Haubenglühens, in der Coils als Ladung geglüht werden, und Dressiergerüste, die direkt in der Linie am Ausgang einer Durchlaufglühanlage stehen. Wir vergleichen die beiden Wege hier nicht, denn neutrale Quellen reihen sie nicht. Was Sie erhalten, wird durch Zustand, Stahlsorte und Norm bestimmt, legen Sie daher diese fest. Der weitere Vergleich mit Warmband steht in Warmband oder Kaltband.
Was bewirkt das Dressieren (Nachwalzen)?
Nach dem Glühen erhält das Band einen sehr leichten letzten Kaltwalzstich. IspatGuru gibt die Abnahme als typisch 0,25 % bis 1,0 % an. Er erfüllt vier Aufgaben:
- Er verbessert die Ebenheit und gleicht Dickenschwankungen aus.
- Er gibt eine glatte Oberfläche, deren Rauheit durch die Walzenoberfläche festgelegt wird, was für das Tiefziehen und die Lackhaftung wichtig ist.
- Er beseitigt das Streckgrenzenphänomen, das übermäßige Strecken und die Faltenbildung, die beim späteren Umformen auftreten können.
- Er ermöglicht dem Werk, das Coil mit einer festgelegten Oberflächenausführung zu liefern, danach mit einem Rostschutzöl geölt.
Was sind Fließfiguren, und warum ist die Lagerung wichtig?
Kohlenstoffarmer Stahl kann eine ausgeprägte Streckgrenze zeigen: Beim Strecken beginnt die Verformung als örtlich begrenztes Band, das sich durch das Bauteil ausbreitet, und die Spuren, die es hinterlässt, heißen Fließfiguren oder Lüders-Bänder. Wikipedia führt den Effekt auf Zwischengitteratome wie Kohlenstoff und Stickstoff zurück, die sich um Versetzungen sammeln und sie blockieren, und vermerkt, dass die Bänder mit der Zeit zurückkehren können, wenn diese Atome zurückdiffundieren. Tiefziehblech wird deshalb oft vorher leicht kaltgewalzt, und genau das leistet der Dressierstich.
EN 10130 sagt dasselbe mit eigenen Worten: Das Dressieren mindert Fließfiguren, die Sorten DC06 und DC07 zeigen sie typischerweise nicht, und lange Lagerung kann die Umformbarkeit beeinflussen, besonders bei DC01. Bestellen Sie in der Praxis geglühtes Coil für den Umformplan, den Sie haben, und lagern Sie DC01 vor dem Umformen nicht über lange Zeit.
Was bedeuten Oberflächenart und Oberflächenausführung nach EN 10130?
EN 10130 gilt für kaltgewalzte, unbeschichtete Flachprodukte aus kohlenstoffarmem Stahl in gewalzten Breiten ab 600 mm, zum Kaltumformen. Die Sorten reichen von DC01 bis DC07, und unsere Seite Kaltband führt DC01 und DC03 bis DC06 auf. DC03 und die höheren Sorten sind als vollberuhigt mit Aluminium festgelegt. Der aktuelle Normtext ist nicht frei zugänglich, daher beschränkt sich die folgende Tabelle auf das, was die Kurzfassungen und Vorschauen von BSI und iTeh nennen. Sie zeigt die Angaben, die eine Bestellung festlegen sollte.
| Angabe | Optionen | Was es bedeutet |
|---|---|---|
| Oberflächenart | A oder B | B ist die bessere Oberfläche, für hohe Ansprüche an Aussehen oder Beschichtung |
| Oberflächenausführung | b, g, m, r | Blank, halbblank, normal, rau; Grenzen in der vollständigen Norm |
| Dressieren | Normale Lieferung | Dressiert, sofern nichts anderes vereinbart ist |
| Ölung | Normale Lieferung | Neutrales, nicht trocknendes Öl, sofern nichts anderes vereinbart ist |
| Bezeichnungsbeispiel | EN 10130 DC01 A m | Stahlsorte DC01, Oberflächenart A, normale Oberflächenausführung |
Die Grenzen der Oberflächenausführung werden als Rauheit gemessen, und die Kurzfassung nennt überlappende Bereiche, daher geben wir nur die Buchstaben an und bitten Sie, die Werte in der Norm zu bestätigen. Oberflächenart B ist die Wahl für Teile, die sichtbar sind oder beschichtet werden, etwa als Basis für feuerverzinktes Stahlband und vorlackiertes Stahlband, bei denen das Kaltband das Substrat ist. Die weitere Benennung der Stahlsorten erklärt der Ratgeber zu Stahlcoil-Normen.
Vollhart oder geglüht, und wie legt man es fest
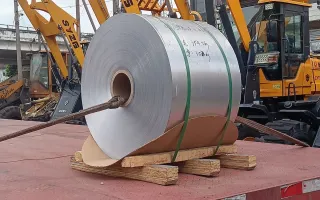
Vollhart und geglüht sind zwei Lieferzustände desselben Kaltbands, nicht zwei verschiedene Qualitäten. Wählen Sie geglühtes Coil (geglüht und dressiert) für Teile, die gebogen, gezogen oder gepresst werden, etwa Teile für Haushaltsgeräte und Möbel. Wählen Sie vollhartes Coil, wenn die Festigkeit wichtiger ist als das Umformen oder wenn Sie das Band selbst weiterverarbeiten. Das Öl ist ein vorübergehender Rostschutz: Halten Sie das Coil trocken und abgedeckt, und wie Coils reisen, steht in Verpackung und Containerverladung.
Nennen Sie in der Anfrage: Dicke und Breite in Millimetern, vollhart oder geglüht, die Stahlsorte, Oberflächenart und Oberflächenausführung, geölt oder nicht, Breitband oder Spaltband, Coil-Innendurchmesser (508 bis 610 mm) und maximales Gewicht (bis zu 30 Tonnen), Menge und Zielort. EN 10130 schließt Schmalband unter 600 mm aus, vereinbaren Sie daher bei Spaltbandbreiten die Toleranz bei der Anfrage: siehe Spaltband oder Breitband-Coil. Angebot anfordern; das Angebot erreicht Sie in höchstens 12 Stunden. Reinwent ist ein Handels- und Beschaffungsunternehmen und bezieht Coil von Herstellern in der Türkei.
Weitere Coil-Ratgeber: Coil-Dicke und Breite; Stahlcoil-Sorten; Feuerverzinktes Band: Zinkblume, Passivierung.